Безвоздушная покраска металлоконструкций
Опубликовано: 24 августа 2026
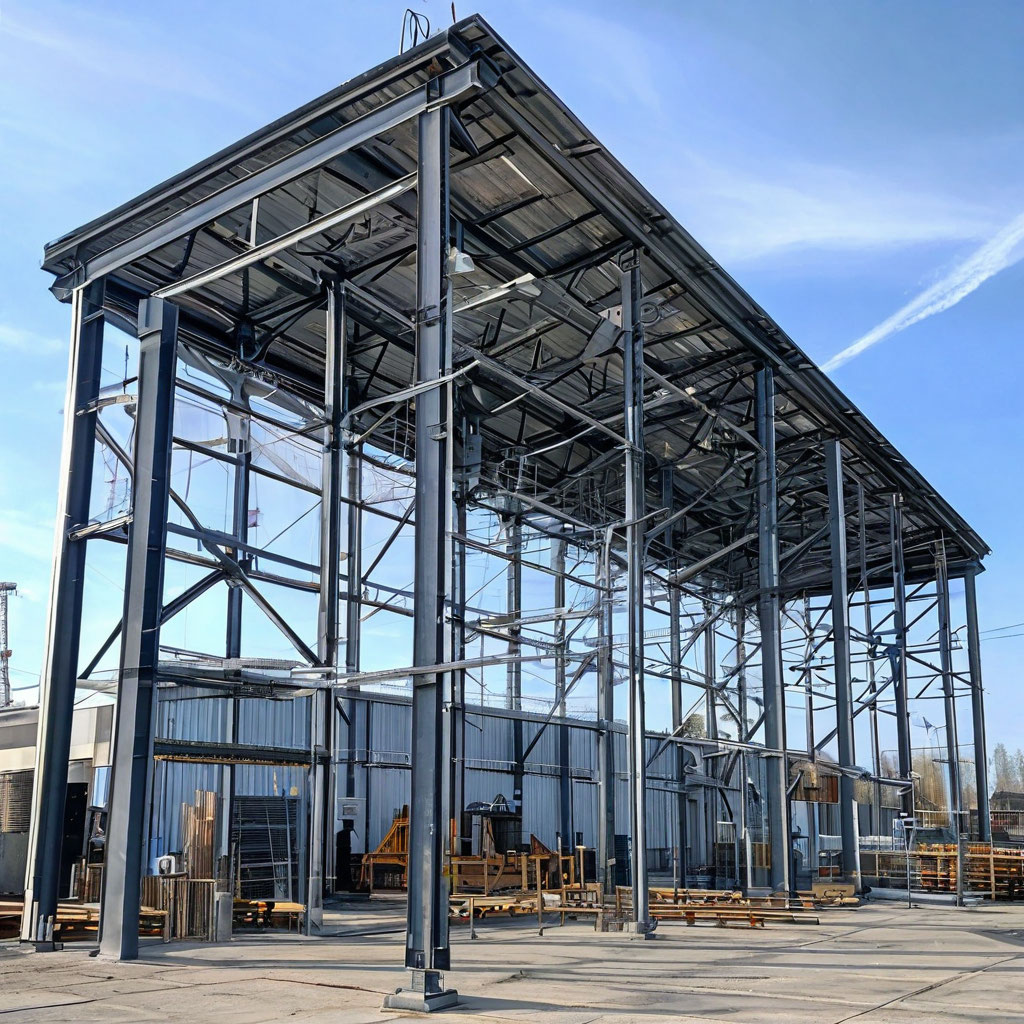
Металлоконструкции — фермы, балки, колонны, трубы, ангары, каркасы зданий, резервуары — составляют несущий остов промышленных и гражданских объектов. Сталь, из которой они изготовлены, обладает высокой прочностью, но беззащитна перед коррозией. Незащищённый металл, находящийся на открытом воздухе или в условиях повышенной влажности, начинает ржаветь в течение первого года, а за три-пять лет ржавчина проникает на глубину, снижающую несущую способность конструкции. Главная задача покраски металлоконструкций — не декоративный вид, а антикоррозийная защита: лакокрасочное покрытие создаёт барьер между металлом и агрессивной средой, предотвращая электрохимическую реакцию окисления. Правильно выполненное защитное покрытие служит от десяти до двадцати пяти лет в зависимости от системы материалов и условий эксплуатации.
Подготовка металла: очистка до Sa 2,5 и цинконаполненный грунт
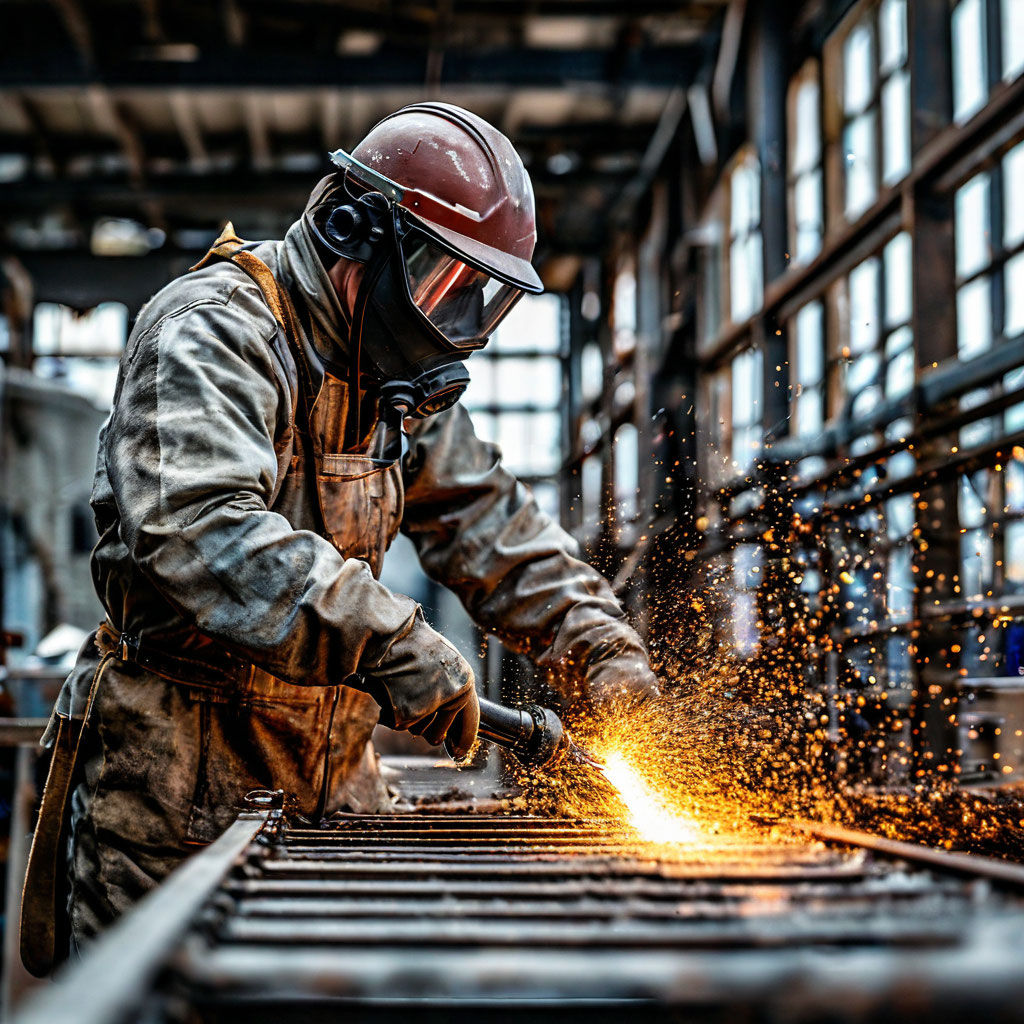
Подготовка поверхности определяет долговечность защитного покрытия в большей степени, чем сама краска. Металл очищают от ржавчины, окалины, старой краски и загрязнений пескоструйным или гидропескоструйным методом до степени Sa 2,5 по международному стандарту ISO 8501-1. Эта степень означает, что поверхность очищена от всех видимых загрязнений до состояния почти чистого металла — допускаются лишь лёгкие оттенки, вызванные равномерной окраской металла. После очистки поверхность обезжиривают растворителем, удаляя остатки масел и технологических жидкостей. Обработанный металл необходимо загрунтовать в течение четырёх-шести часов: на свежезачищённой поверхности мгновенно образуется слой оксидов, который снижает адгезию покрытия. В качестве грунта используют цинконаполненные составы — они не только обеспечивают сцепление с металлом, но и работают как протектор: цинковая пыль в составе грунта берёт на себя электрохимическую коррозию, sacrificing собой ради защиты стали.
Почему безвоздушный метод оптимален для металлоконструкций
Безвоздушный метод распыления оптимален для покраски металлоконструкций по нескольким причинам. Металлические конструкции — это не плоские листы, а пространственные системы из профилей, уголков, труб и сварных узлов. Кисть не способна качественно прокрасить ферму: металл прячется в углах, полостях, за уголками и вокруг сварных швов, куда щетина просто не проникает. Безвоздушный распылитель подаёт краску под давлением 200–350 бар через форсунку, формируя направленный факел, который проникает в каждый угол, полость и зазор. Краска ложится сплошной плёнкой на сварные швы, кромки, заклёпки и места сопряжений — те зоны, где коррозия начинается первой. Валик и кисть оставляют в этих местах пропуски, а каждый пропуск — это будущая точка коррозии, которая за два-три года разрастётся под покрытием и вызовет его отслоение.
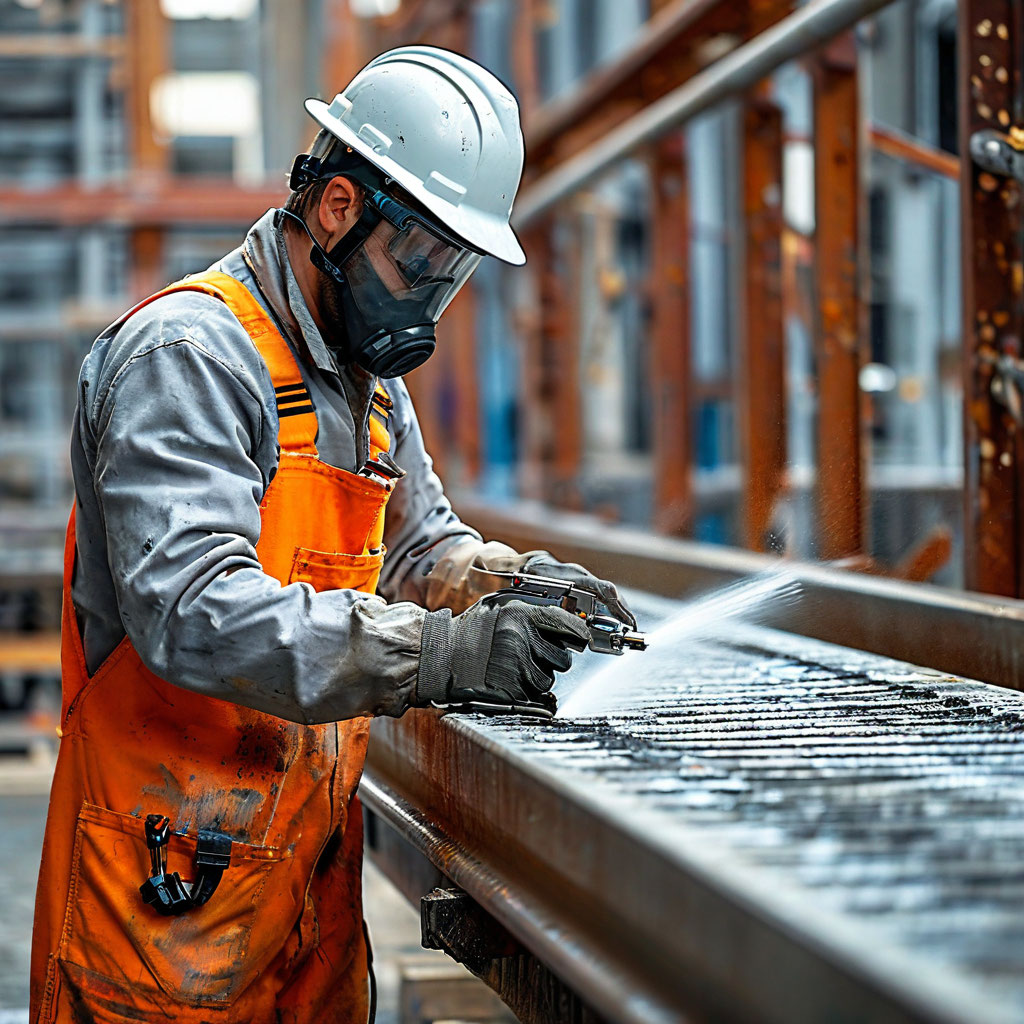
Давление и сопло подбираются под тип лакокрасочного материала. Алкидные эмали (ПФ-115) — наиболее вязкие из бытовых материалов — наносятся при давлении 200–250 бар с соплом 0,017–0,019 дюйма. Эпоксидные эмали, применяемые для химстойких покрытий, требуют 250–300 бар и сопла 0,019–0,021 дюйма: они плотнее алкидных и содержат отвердитель, который увеличивает вязкость после смешивания. Полиуретановые эмали, отличающиеся атмосферостойкостью и сохранением цвета под ультрафиолетом, наносятся при 250–350 бар. Огнезащитные составы — самые густые и абразивные — требуют давления до 350 бар и сопла 0,021–0,023 дюйма: крупные частицы наполнителя в огнезащитной краске забивают узкие сопла, поэтому диаметр отверстия увеличивают. Неправильно подобранное сопло приводит либо к недостаточной атомизации и «апельсиновой корке», либо к перерасходу материала и подтёкам.
Скорость безвоздушной покраски металлоконструкций несопоставима с ручными методами. Производительность одного маляра с безвоздушным распылителем составляет 100–300 м² в час в зависимости от сложности конструкции и вязкости краски. Ангар площадью 2000 м² — фермы, обшивка, колонны — бригада из двух-трёх маляров окрашивает за пять-семь рабочих дней. Кистью на тот же объём потребовалось бы три-четыре недели, а качество покрытия в углах и сварных швах осталось бы неудовлетворительным. Скорость критична не только из соображений экономии рабочего времени: металл, очищенный пескоструйной обработкой, должен быть закрашен до начала повторной коррозии, и чем быстрее нанесено покрытие, тем дольше оно прослужит.
Многослойная система покрытия и межслойная сушка
Защитное покрытие металлоконструкций — это многослойная система, а не один слой краски. Первый слой — цинконаполненный грунт толщиной 40–60 мкм, обеспечивающий протекторную защиту и адгезию. Второй слой — промежуточный грунт или базовая эмаль толщиной 40–80 мкм, создающая основной барьер против влаги и агрессивных сред. Третий, а при необходимости четвёртый слой — финишная эмаль толщиной 40–60 мкм, придающая покрытию нужный цвет и дополнительную атмосферостойкость. Общая толщина защитной системы составляет 80–200 мкм в зависимости от условий эксплуатации: для атмосферы средней агрессивности достаточно 80–120 мкм, для промышленной зоны с химическими выбросами — 150–200 мкм, для подводной части резервуаров и морских конструкций — до 300 мкм. Контроль толщины каждого слоя обязателен: толщиномером проверяют, что покрытие соответствует проектной толщине, — слишком тонкий слой не защитит металл, слишком толстый потрескается при сушке.
Межслойная сушка — этап, который нельзя сокращать. Каждый слой должен достичь степени сушки, при которой следующий слой наносится без повреждения предыдущего, но не пересохнуть настолько, чтобы межслойная адгезия нарушилась. Для алкидных эмалей межслойная сушка составляет 16–24 часа при +20 °C. Эпоксидные составы требуют 6–12 часов, но нанесение следующего слоя должно произойти не позднее 48–72 часов — после этого эпоксид полностью полимеризуется, и адгезия между слоями падает. Полиуретановые эмали наносят по эпоксидному грунту в интервале 12–48 часов: полиуретан образует химическую связь с эпоксидом только в этом окне. Температура воздуха и металла должна быть не ниже +5 °C, а влажность — не выше 80 %: при низких температурах сушка затягивается вдвое-втрое, а конденсат на холодном металле разрушает адгезию ещё до нанесения краски.
Выбор краски под условия эксплуатации: эмали и огнезащита
Выбор краски для металлоконструкций определяется условиями эксплуатации. Алкидные эмали (ПФ-115) — самый распространённый материал для конструкций в атмосфере средней агрессивности: они доступны, просты в нанесении и служат пять-семь лет на открытом воздухе. Эпоксидные эмали применяют там, где требуется химстойкость — на химических производствах, в цехах с агрессивными парами, на резервуарах с нефтепродуктами: они выдерживают контакт с кислотами, щелочами и растворителями, но разрушаются под ультрафиолетом, поэтому требуют полиуретанового финишного слоя для уличной эксплуатации. Полиуретановые эмали — выбор для конструкций, эксплуатируемых на открытом воздухе: они не желтеют, не выцветают и сохраняют эластичность двадцать и более лет. Огнезащитные краски применяют там, где требуется повышение предела огнестойкости металлоконструкций: при пожаре состав вспучивается, образуя теплоизолирующий слой, который задерживает прогрев металла до критической температуры на 45–150 минут в зависимости от толщины покрытия.
Покраска металлоконструкций в Перми и Пермском крае
Профессиональная покраска металла в Перми и Пермском крае востребована на широком спектре объектов. Промышленные предприятия региона — машиностроительные, металлургические, лесоперерабатывающие цеха — регулярно нуждаются в антикоррозийной защите ферм, балок, колонн и технологических трубопроводов. Безвоздушный метод позволяет выполнить большие объёмы за короткое время: ангары площадью 2000 м² и более окрашиваются за одну-две недели, причём работа ведётся как на строящихся объектах, так и в действующих цехах без остановки производства. Безвоздушная покраска металла обеспечивает проникновение краски в сварные швы, углы и полости конструкций — туда, куда кисть не достаёт, а коррозия начинается первой.
В Пермском крае безвоздушную технологию применяют также для окраски складских комплексов, сельскохозяйственных ангаров, каркасов зданий и резервуаров. Климат региона с перепадами температур от −40 °C зимой до +35 °C летом и высокой влажностью в межсезонье предъявляет жёсткие требования к защитным покрытиям: только многослойная система с цинконаполненным грунтом и атмосферостойкой финишной эмалью способна прослужить заявленные пятнадцать-двадцать лет. Огнезащитные составы для металлических конструкций — ещё одна область применения: склады, паркинги, торговые центры требуют повышения предела огнестойкости несущих элементов, и безвоздушный метод обеспечивает равномерное нанесение густых огнезащитных мастик заданной толщины. Покраска в Перми и крае силами профессиональной бригады гарантирует правильную подготовку поверхности, подбор системы материалов под условия эксплуатации и контроль толщины покрытия на каждом этапе.
← Все статьи На главную