Покраска оборудования
Опубликовано: 19 августа 2026
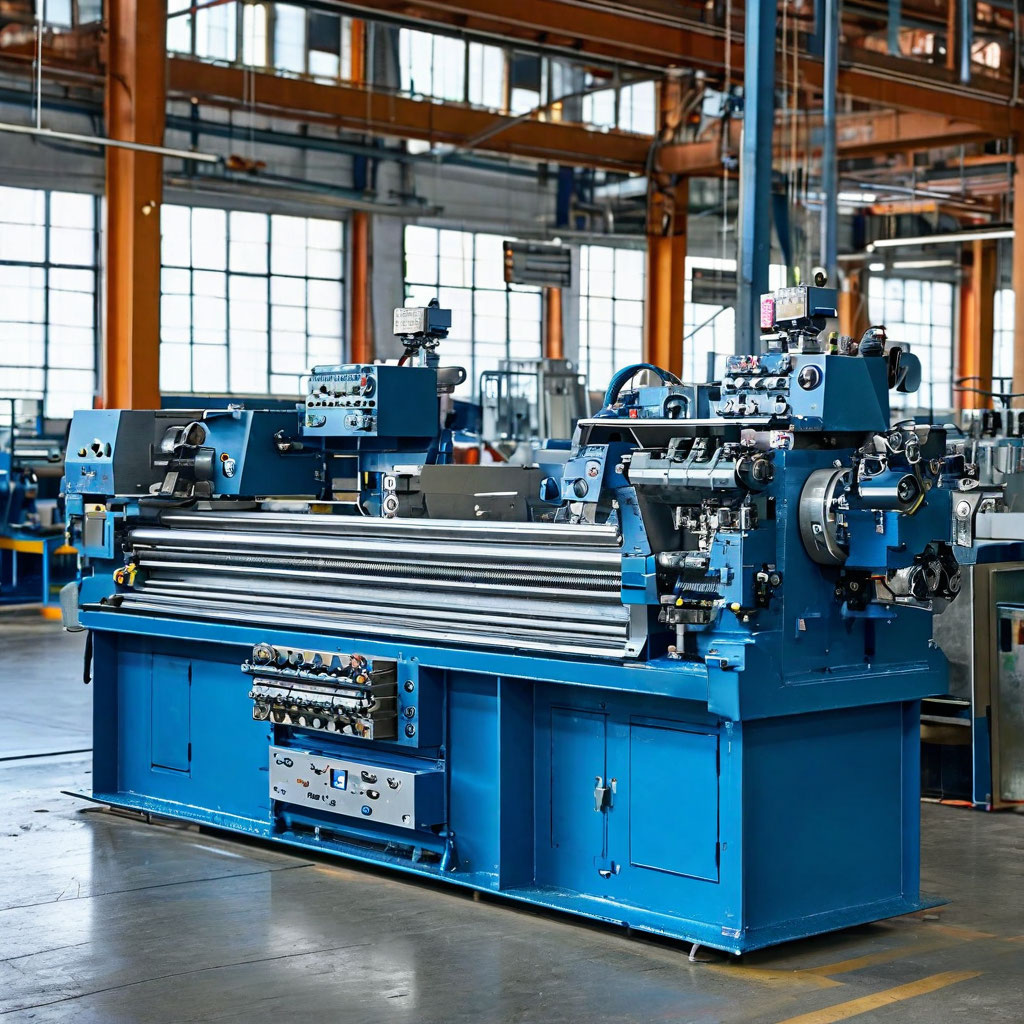
Промышленное оборудование — станки, конвейеры, прессы, насосы, трубы, ёмкости, котлы, воздуховоды, трансформаторы и электрощиты — работает в агрессивных условиях. Влажность, перепады температур, химические реагенты, масла и механические воздействия разрушают заводское покрытие за несколько лет. Коррозия ослабляет металлические элементы, приводит к утечкам в ёмкостях и трубопроводах, ухудшает теплообмен в котлах. Своевременная окраска защищает оборудование, продлевает срок его службы и снижает расходы на ремонт и замену. Для предприятий это означает меньше простоев и ниже эксплуатационные затраты.
Задачи покрытия: антикоррозийная, химстойкая, термостойкая защита
Задачи покрытия зависят от типа оборудования и условий работы. Антикоррозийная защита нужна всем металлическим поверхностям, контактирующим с влагой — трубам, ёмкостям, насосам, воздуховодам. Химстойкие покрытия применяют на оборудовании, которое подвергается воздействию кислот, щелочей и растворителей — в гальванических цехах, на химических производствах, пищевых предприятиях. Термостойкие краски выдерживают нагрев до 600 °C и используются для котлов, печей, дымоходов, выхлопных систем. Диэлектрические покрытия наносят на трансформаторы и электрощиты для защиты от пробоя. Эстетическая функция важна для оборудования, которое находится на виду у клиентов — в торговых залах, на выставках, в офисных помещениях.
Подготовка оборудования на месте эксплуатации
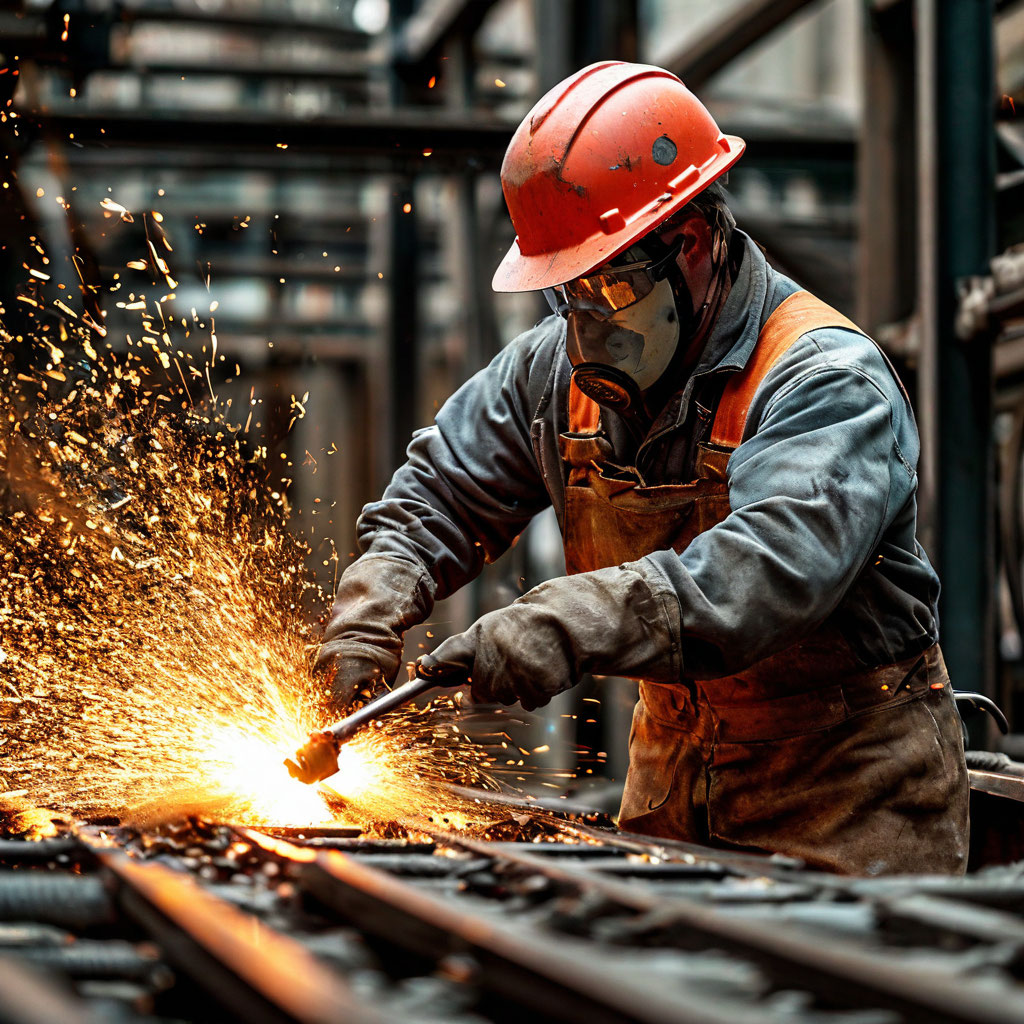
Подготовка поверхности определяет долговечность покрытия на восемьдесят процентов. Оборудование часто находится в эксплуатации, и демонтировать его невозможно или нецелесообразно. Пескоструйную и гидропескоструйную обработку проводят на месте: струя абразива под давлением очищает металл от ржавчины, старой краски, нагара и масел до чистого блеска. Гидропескоструй предпочтительнее в закрытых помещениях — он не образует пыли и не повреждает смежные поверхности. После очистки металл обезжиривают растворителем для удаления остатков масел и жиров. Грунтовка — обязательный этап: цинконаполненные грунты создают протекторную защиту, останавливающую коррозию даже при повреждении верхнего слоя. Для оборудования с химической нагрузкой применяют эпоксидные грунты, формирующие барьерный слой.
Выбор ЛКМ: эпоксидные, полиуретановые и термостойкие эмали
Выбор лакокрасочных материалов зависит от условий эксплуатации. Эпоксидные покрытия — рекордсмены по химстойкости: они выдерживают кислоты, щёлочи, растворители и масла, поэтому их выбирают для ёмкостей, трубопроводов и оборудования химических производств. Срок службы эпоксидного покрытия достигает 7–15 лет, но оно боится ультрафиолета — под солнцем желтеет и теряет блеск. Полиуретановые краски атмосферостойки: не выгорают, сохраняют эластичность при перепадах температур, устойчивы к истиранию. Их применяют для оборудования, работающего на открытом воздухе — насосов, трансформаторов, наружных трубопроводов. Алкидные эмали — универсальный и доступный вариант для внутренних помещений, они служат 3–5 лет. Термостойкие кремнийорганические эмали выдерживают до 600 °C и используются для котлов, печей и дымоходов. Антикоррозийные эмали содержат ингибиторы коррозии и подходят для оборудования с уже имеющимися очагами ржавчины.
Сложная форма и маскировка электрических компонентов
Особенность оборудования — сложная форма и множество деталей. Станки имеют труднодоступные полости, зазоры между узлами, кромки и фаски. Конвейеры состоят из роликов, рам и приводов, каждый элемент требует отдельной обработки. Ёмкости и котлы имеют внутренние поверхности, до которых трудно добраться. Электрические компоненты — клеммные коробки, датчики, провода — нужно тщательно маскировать перед окраской. Часто оборудование нельзя демонтировать, и работу проводят на месте, в действующем цеху, что накладывает ограничения по времени и запаху. Расход краски на оборудование выше, чем на ровные поверхности — 150–250 г/м² из-за сложной формы и многослойного нанесения. Покрытие обычно состоит из грунтовки и 2–3 слоёв краски, каждый слой требует межслойной сушки.
Правильно покрашенное оборудование служит дольше и реже требует ремонта. Главное — выбрать материал под конкретные условия: эпоксид для химстойкости, полиуретан для атмосферы, кремнийорганику для высоких температур. Подготовка поверхности, особенно на действующем оборудовании, требует профессионального пескоструйного оборудования и опыта работы в промышленных условиях. Маскировка электрических компонентов и узлов, которые нельзя окрашивать, — отдельная задача, от которой зависит безопасность эксплуатации после покраски.
Безвоздушное распыление: скорость и покрытие без пропусков
Для окраски оборудования эффективен метод безвоздушного распыления. Оборудование имеет сложную форму: полости, зазоры, кромки, сварные швы, — куда кисть и валик просто не проникают. Безвоздушный распылитель подаёт краску под давлением 150–250 бар через форсунку, расщепляя её на мелкодисперсный факел. Частицы краски проникают в каждую щель, обволакивают кромки и формируют сплошную плёнку без пропусков. Это особенно важно для антикоррозийной защиты: даже небольшой непрокрашенный участок становится очагом коррозии, которая под защитным слоем распространяется незаметно для глаза. Профессиональная безвоздушная покраска обеспечивает равномерное покрытие на сложном оборудовании за один проход.
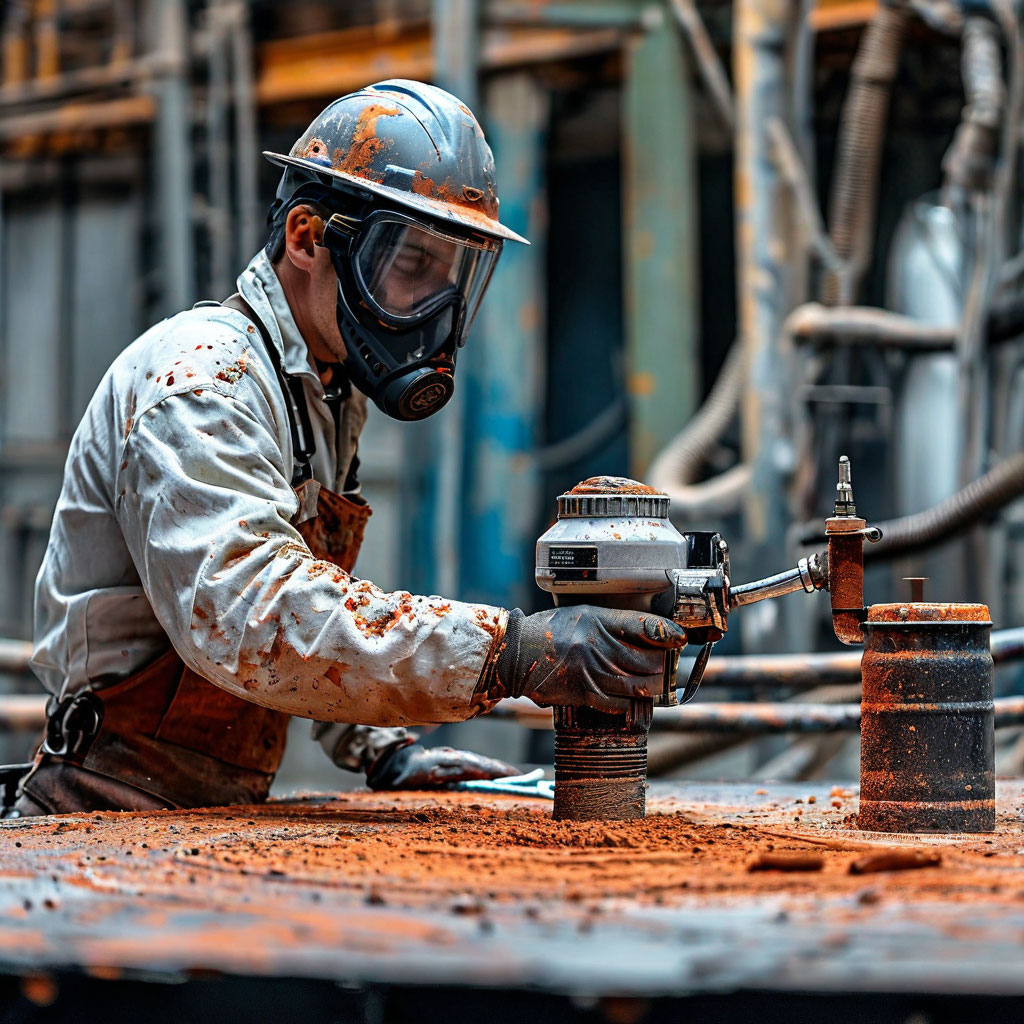
Скорость — второе преимущество метода при работе с оборудованием. Безвоздушный распылитель наносит краску в три-пять раз быстрее кисти, что критично, когда оборудование нужно вернуть в эксплуатацию. На действующих предприятиях простой станка или конвейера стоит денег, и каждый час покраски — это час простоя. Распылитель обрабатывает большую площадь за минуту, а межслойная сушка проходит без участия маляра. Расход краски при безвоздушном распылении ниже, чем при пневматическом: тумана меньше, перенос материала на поверхность — 80–90 % против 50 % у пневмораспылителя. Для оборудования, которое нельзя демонтировать, это означает меньше запаха и загрязнений в цеху.
Профессиональная покраска оборудования в Перми и Пермском крае выполняется с применением безвоздушных установок, которые справляются с эпоксидными, полиуретановыми, алкидными и термостойкими эмалями. Специалисты проводят подготовку поверхности пескоструйным методом, маскируют электрические компоненты и наносят покрытие по технологии — с грунтовкой и необходимым количеством слоёв. Если оборудование установлено в производственном помещении, работу организуют в выходные или ночные смены, чтобы минимизировать простои. Покраска оборудования в Сылве и других населённых пунктах края также доступна — выезд бригады и оценку объёма работ проводят бесплатно.
Что входит в работу
- Бесплатный расчёт стоимости по фото или после осмотра на объекте
- Подбор ЛКМ под условия: антикоррозийная, химстойкая или термостойкая защита
- Смета и договор с фиксированной ценой и сроками
- Подготовка: пескоструйная (гидропескоструйная) очистка, обезжиривание, грунтование
- Маскировка электрических компонентов и узлов, не подлежащих окраске
- Покраска в 2–3 слоя безвоздушным методом, контроль толщины и приёмка результата
Позвоните — рассчитаем стоимость бесплатно
+7 (964) 199-87-77