Технология нанесения
Опубликовано: 19 августа 2026
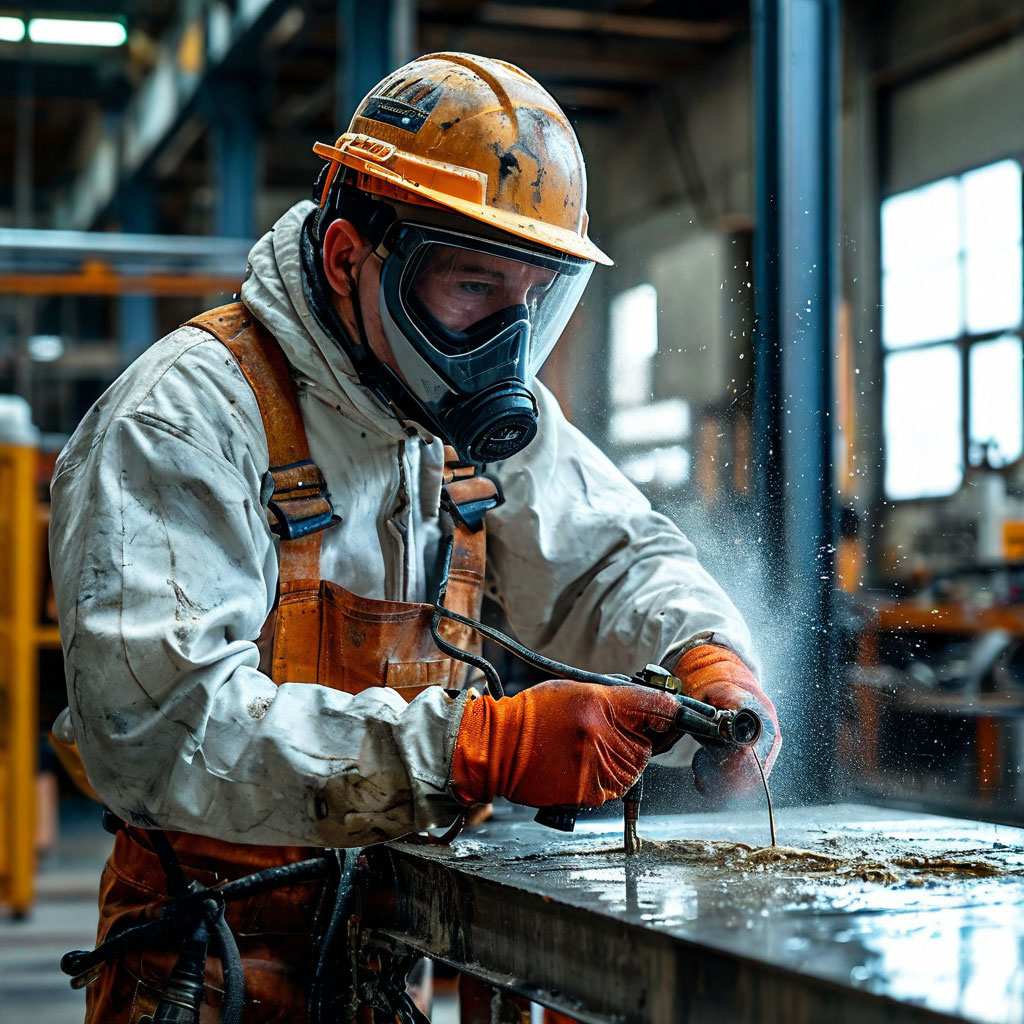
Способ нанесения лакокрасочного материала определяет не только внешний вид покрытия, но и его долговечность, расход краски и скорость работы. Существует восемь основных технологий: кисть, валик, пневмораспылитель, безвоздушный распылитель, электростатический распылитель, порошковое напыление, окунание и налив. Каждый метод имеет свою нишу — от ретуши мелких деталей до окраски тысяч квадратных метров за смену. Выбор зависит от материала основания, формы детали, объёма работ, требований к качеству покрытия и условий: цех это или строительная площадка. Понимание сильных и слабых сторон каждой технологии позволяет избежать дефектов, перерасхода материала и необоснованных затрат.
Ручные и пневматические методы: кисть, валик, краскопульт
Кисть — самый древний и универсальный инструмент. Она не требует источников энергии, работает с любыми жидкими красками и проникает туда, куда не добраться другим инструментом: углы, пазы, места вокруг петель и заклёпок. Кисть незаменима для ретуши, подкраски и окраски небольших деталей сложной формы. Но у неё есть принципиальные ограничения: скорость работы низкая, а покрытие неизбежно несёт следы ворса и полос. На больших площадях кистью невозможно получить равномерный слой — наплывы и подтёки появляются даже у опытного маляра. Поэтому кисть используют как вспомогательный инструмент, дополняющий основной метод нанесения.
Валик ускоряет работу на плоских поверхностях в три-пять раз по сравнению с кистью. Валик оптимальен для стен, потолков, плоских металлических листов и бетонных полов. Равномерность слоя зависит от сноровки маляра: при недостатке опыта или неправильной технике остаются полосы — так называемый «эффект зебры». Валик не проникает в углубления и не прокрашивает кромки, поэтому углы и примыкания приходится дорабатывать кистью. Для гладких поверхностей применяют валики с коротким ворсом, для фактурных — с длинным. Главный плюс валика — простота и отсутствие специального оборудования; главный минус — ограничение плоскими поверхностями и невысокая производительность при больших объёмах.
Пневмораспылитель, или краскопульт, использует сжатый воздух под давлением 2–4 бар для распыления краски на мелкие частицы. На выходе получается факел, который ложится на поверхность ровным тонким слоем с высоким качеством отделки. Пневмораспылитель обеспечивает наилучший внешний вид покрытия — гладкое, без полос и ворса, с равномерной толщиной. Поэтому его применяют там, где критична декоративность: автомобильные детали, мебель, оборудование с финишной отделкой. Но у метода есть серьёзные минусы. Часть краски не долетает до детали и уходит в туман — потери составляют тридцать-сорок процентов. Туман требует окрасочной камеры с вентиляцией и фильтрами, иначе краска оседает на всём вокруг. Нужен компрессор достаточной производительности, а значит — электричество, шум и оборудование. Для строительных объектов пневмораспылитель применяется редко: туман в замкнутом помещении недопустим, а окрасочной камеры на объекте нет.
| Метод | Скорость | Расход материала | Качество покрытия |
|---|---|---|---|
| Кисть | низкая | — | следы ворса, полосы и наплывы; незаменима в углах и пазах |
| Валик | в 3–5 раз быстрее кисти | — | полосы («эффект зебры»), не прокрашивает углы и кромки |
| Пневматический распылитель | — | потери 30–40 % | ровный тонкий слой, наилучший внешний вид |
| Безвоздушный распылитель | до 400 м² за смену | потери 5–15 % | равномерный слой без тумана, прокрашивает углы и профили |
Электростатический и порошковый способы нанесения
Электростатический распылитель использует физический эффект притяжения разноимённых зарядов. Краска на выходе из сопла заряжается высоким напряжением, а окрашиваемая деталь заземляется — заряженные частицы краски притягиваются к металлу и оседают на нём, огибая деталь и прокрашивая обратную сторону. Метод даёт равномерное покрытие со всех сторон и минимальные потери — перенос краски достигает восьмидесяти-девяноста процентов. Электростатика эффективна для металлических деталей сложной формы: сеток, решёток, труб, профилей. Ограничение — клетки Фарадея: в глубоких углублениях и полостях электрическое поле не проникает, и краска туда не попадает. Метод работает только с токопроводящими материалами — металлом и некоторыми пластиками с проводящим грунтом.
Порошковое напыление принципиально отличается от жидких методов. Сухой порошок заряжается электрически и напыляется на заземлённую деталь, удерживаясь на ней электростатическим притяжением. Затем деталь помещают в термокамеру, где порошок плавится при 160–220 °C, растекается и полимеризуется в сплошную плёнку. Порошковое покрытие — самое прочное и долговечное: оно стойко к царапинам, химикатам и атмосферным воздействиям, служит пятнадцать-двадцать лет. Метод экологичен — нет растворителей, а неиспользованный порошок собирают и применяют повторно, потери не превышают двух-пяти процентов. Но порошковое напыление работает только с металлом, требует стационарной термокамеры и не применимо на строительном объекте. Деталь нужно демонтировать, доставить в цех, напылить и запечь — это ограничивает габарит и сферу применения.
Подготовка поверхности — основа долговечности покрытия
Подготовка поверхности — этап, общий для всех методов и определяющий восемьдесят процентов качества покрытия. Независимо от технологии нанесения, поверхность очищают от старой краски, ржавчины, масел и загрязнений. Металл зачищают пескоструйной установкой или шлифовальной машиной до степени Sa 2.5 — до чистого металла без видимых следов коррозии. Обезжиривание растворителем или щелочным составом удаляет жир и остатки смазки, которые препятствуют адгезии. Грунтовка создаёт переходный слой между металлом и краской: фосфатирующие грунты останавливают коррозию, цинконаполненные — протектируют металл. Без надлежащей подготовки даже самая дорогая краска и совершенная технология нанесения не спасут покрытие от отслоения через несколько месяцев. Подготовка поверхности — не вспомогательная операция, а основа долговечности.
Преимущества безвоздушного метода для малярных работ
Среди всех технологий нанесения безвоздушная покраска занимает особое место — она сочетает скорость, качество и универсальность, недоступные другим методам. Безвоздушный распылитель подаёт краску гидравлическим насосом под давлением 150–500 бар через сопло диаметром 0.3–0.8 мм. Краска расщепляется на мельчайшие частицы исключительно за счёт перепада давления, без сжатого воздуха — отсюда и название «безвоздушный». Получается плотный, направленный факел, который ложится на поверхность равномерным слоем без тумана. Потери краски составляют пять-пятнадцать процентов, что в два-три раза меньше, чем у пневмораспылителя. Скорость работы — до 400 м² за смену, в три-пять раз быстрее валика. Профессиональная безвоздушная покраска работает с алкидными, акриловыми, эпоксидными, полиуретановыми и огнезащитными составами.
Главное преимущество безвоздушного метода — отсутствие тумана и работа в любых условиях. Пневмораспылитель на объекте без окрасочной камеры создаёт облако краски, которое оседает на оборудовании, стенах и маляре. Безвоздушный распылитель даёт направленный факел — краска летит только на деталь, а не вокруг. Это позволяет красить внутри действующих цехов, складов, паркингов и подъездов, не останавливая работу объекта. Высокое давление прокрашивает углы, щели, профили и решётки — туда, куда валик и кисть не добираются. Равномерность слоя исключает подтёки и пропуски, а толщина покрытия легко регулируется сменой сопла. Для малярных работ в Перми и крае безвоздушный метод стал стандартом именно из-за сочетания производительности, качества и чистоты работы на объекте.
← Все статьи На главную