Особенности порошковой окраски
Опубликовано: 19 августа 2026
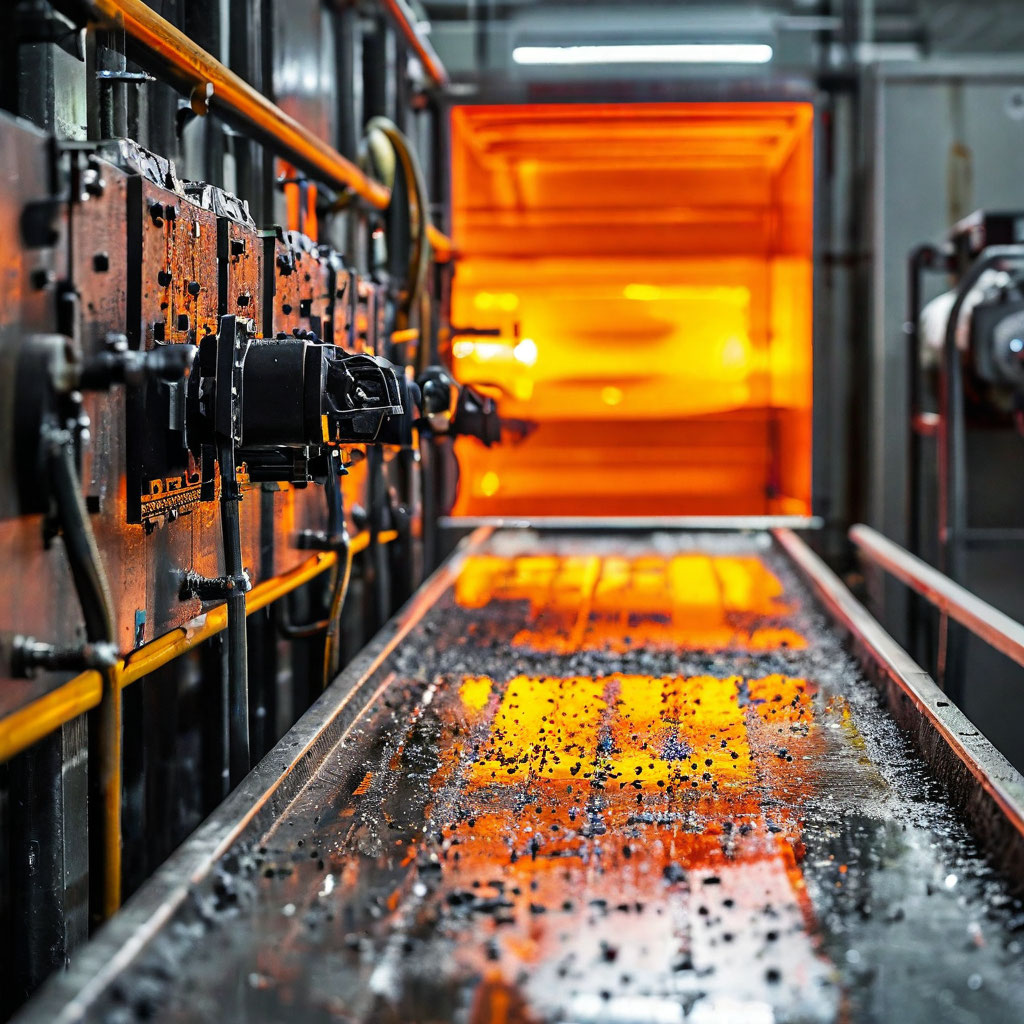
Порошковая окраска — это метод нанесения сухого полимерного порошка на поверхность с последующей полимеризацией в термокамере. В отличие от традиционных жидких красок, где связующее растворено в летучих растворителях, порошковая краска не содержит растворителей вообще: сухие частицы смолы, отвердителя, пигментов и добавок распыляются на деталь, оседают на ней за счёт электростатического притяжения, а затем оплавляются в печи при 160–200 °C. Расплав образует сплошную полимерную плёнку, которая химически сшивается и твердеет при охлаждении. Технология применяется для металлической мебели, дверей, окон, заборов, деталей автомобилей и бытовой техники — везде, где требуется прочное декоративное покрытие с длительным сроком службы.
Преимущества и ограничения порошковой окраски
Преимущества порошковой окраски определяются отсутствием растворителей и спецификой формирования плёнки. Экологичность — краска не выделяет летучих органических соединений, не имеет запаха и не требует вентиляции растворителей; это упрощает требования к цеху и безопасности работы. Экономичность — коэффициент использования порошка достигает 95 % за счёт рекуперации: неосевшие частицы улавливаются фильтрами и возвращаются в бункер для повторного распыления, тогда как при покраске жидкими красками до 40 % материала уходит в вентиляцию. Прочность — толщина покрытия за один проход составляет 60–120 мкм (жидкие краски дают 30–40 мкм), а полимерная плёнка после сшивки стойко переносит ультрафиолет, химию и механические повреждения: царапины, удары, истирание.
Недостатки метода проистекают из его физики. Порошковая окраска применима только к термостойким материалам — металлам, стеклу, керамике, — поскольку требует нагрева детали до 200 °C. Дерево, пластик и материалы с температурным пределом ниже 160 °C исключаются. Термокамера ограничивает габариты обрабатываемых деталей: стандартная печь вмещает изделия до 2–3 метров в длину, а крупногабаритные конструкции — трубопроводы, каркасы зданий, смонтированные заборы — окрасить порошком невозможно без демонтажа и транспортировки в цех. Локальная перекраска тоже затруднена: если на порошковом покрытии появилась царапина, закрасить её жидкой краской можно, но получить монолитное полимерное покрытие на месте не выйдет — нужна переполимеризация всей детали в печи.
Этапы процесса: подготовка, нанесение, полимеризация
Технологический процесс порошковой окраски состоит из трёх этапов: подготовка, нанесение и полимеризация. Подготовка определяет адгезию и долговечность покрытия: поверхность очищают от ржавчины, старой краски и масел пескоструйной или дробеструйной обработкой до степени Sa 2,5, затем фосфатируют — наносят конверсионный слой фосфатов цинка или железа, который улучшает сцепление порошка с металлом и создаёт дополнительный барьер коррозии. После фосфатирования деталь промывают деминерализованной водой и сушат при 120–150 °C. Пропуск подготовительных операций — главная причина отслоения покрытия: порошок ложится на загрязнённую поверхность, но при первых нагрузках или перепадах температур отходит плёнкой.
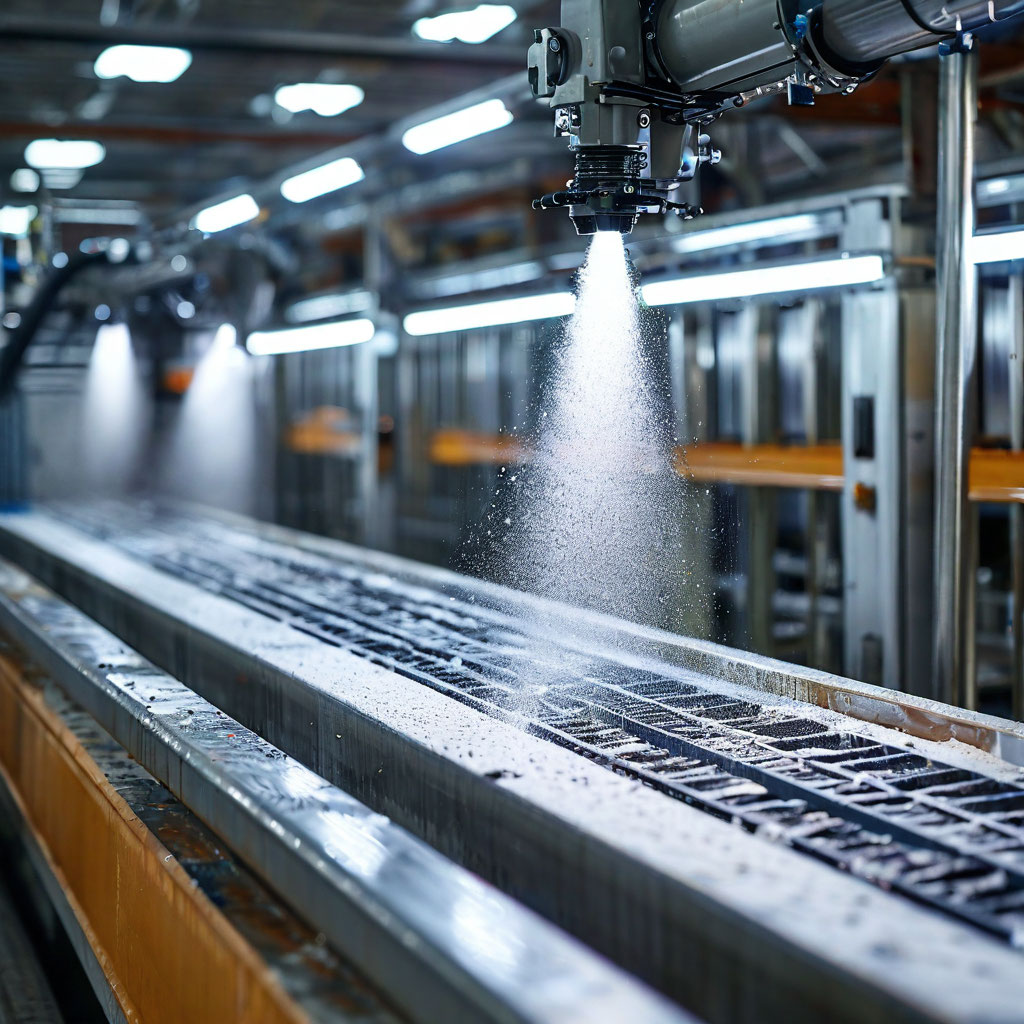
Нанесение порошка выполняют электростатическим или трибостатическим пистолетом. В электростатическом пистолете частицы порошка заряжаются отрицательно в высоковольтном поле (30–100 кВ) и вылетают к заземлённой детали, которая притягивает их как магнит. Трибостатический пистолет заряжает частицы трением о стенки канала из тефлона — без высокого напряжения, что безопаснее и подходит для красок с токопроводящими пигментами (металлик). Заряженный порошок оседает на детали равномерным слоем, удерживаясь электростатическими силами до оплавления. Толщина слоя контролируется временем распыления, напряжением и расходом воздуха: превышение толщины сверх рекомендованных 60–120 мкм не улучшает защитные свойства, а ведёт к наплывам и «кратерам».
Полимеризация — этап, на котором порошок превращается в монолитную плёнку. Деталь с осевшим порошком помещают в термокамеру, нагретую до 160–200 °C, и выдерживают 10–30 минут в зависимости от типа смолы и массы детали. При нагреве частицы порошка плавятся, растекаются по поверхности, сливаясь в сплошной слой, а отвердитель запускает реакцию сшивки полимера — поперечные связи между молекулами смолы делают плёнку нерастворимой и термостойкой. Недогрев даёт мягкое, липкое покрытие, которое царапается и собирает грязь; перегрев желтит светлые оттенки и снижает эластичность. После полимеризации деталь охлаждают на воздухе или в воде — покрытие готово к эксплуатации сразу после остывания, без дополнительной сушки.
Толстое равномерное покрытие за один проход
Особенность порошковой окраски — формирование толстого равномерного покрытия за один проход без потёков. Жидкие краски дают 30–40 мкм за слой, и для достижения 100 мкм требуется три слоя с межслойной сушкой по 4–24 часа; порошок оседает на 60–120 мкм сразу, а полимеризация длится 15 минут. Это сокращает производственный цикл в несколько раз. Равномерность достигается электростатическим распределением: заряженные частицы сами огибают края и затекают в углубления, тогда как жидкая краска стекает с вертикальей и скапливается в углах. Покрытие получается без потёков, кратеров и включений ворса — дефектов, типичных для ручной покраски кистью или валиком.
Порошковая или безвоздушная: критерии выбора технологии
Порошковая окраска и безвоздушное распыление — две технологии, которые решают разные задачи. Порошковая окраска — стационарный процесс: деталь нужно демонтировать, доставить в цех, подготовить, нанести порошок и запечь в термокамере. Метод оптимален для съёмных металлоизделий — дверных полотен, оконных профилей, мебельных каркасов, автомобильных деталей, — где критичны толщина покрытия 60–120 мкм, отсутствие потёков и декоративные эффекты от гладкого глянца до шагрени. Безвоздушная покраска, напротив, работает на объекте: распылитель под давлением 100–250 бар наносит жидкую краску на поверхности любых габаритов, включая смонтированные конструкции, которые не демонтировать и не поместить в печь.
Критерий выбора между методами — габариты детали и её мобильность. Если изделие помещается в термокамеру и выдерживает 200 °C — порошковая окраска даёт более прочное покрытие с толщиной 60–120 мкм за один проход, стойкостью к химии и УФ, сроком службы 10–15 лет без перекраски. Если конструкция смонтирована на месте — трубопровод, забор, металлокаркас здания, бетонный пол, фасад — применяется безвоздушная покраска, которая наносит жидкие эмали, грунты и антикоррозийные составы без демонтажа. Безвоздушный метод также незаменим для крупногабаритных деталей, превышающих размеры термокамеры, и для материалов, не выдерживающих нагрева 200 °C.
Плюсы порошковой окраски — экологичность без растворителей, рекуперация порошка до 95 %, толщина 60–120 мкм за проход, отсутствие потёков, срок службы 10–15 лет. Минусы — ограничение по габаритам термокамеры, только термостойкие материалы, невозможность локальной перекраски. Плюсы безвоздушного метода — мобильность, работа с любыми размерами и поверхностями, совместимость с широким спектром жидких материалов, скорость обработки больших площадей. Минусы — более тонкое покрытие 30–40 мкм за проход, необходимость межслойной сушки, риск потёков на вертикалях. Профессиональные покрасочные работы в Перми подбирают технологию под задачу: порошковую — для съёмных деталей в цеху, безвоздушную — для стационарных конструкций на объекте.
← Все статьи На главную